透明工厂 · 12 个功能区
走进我们的工厂
下面是我们工厂的真实布局。每个区域都可以点击查看实景照片——这不是渲染图,是真正在运转的生产现场。
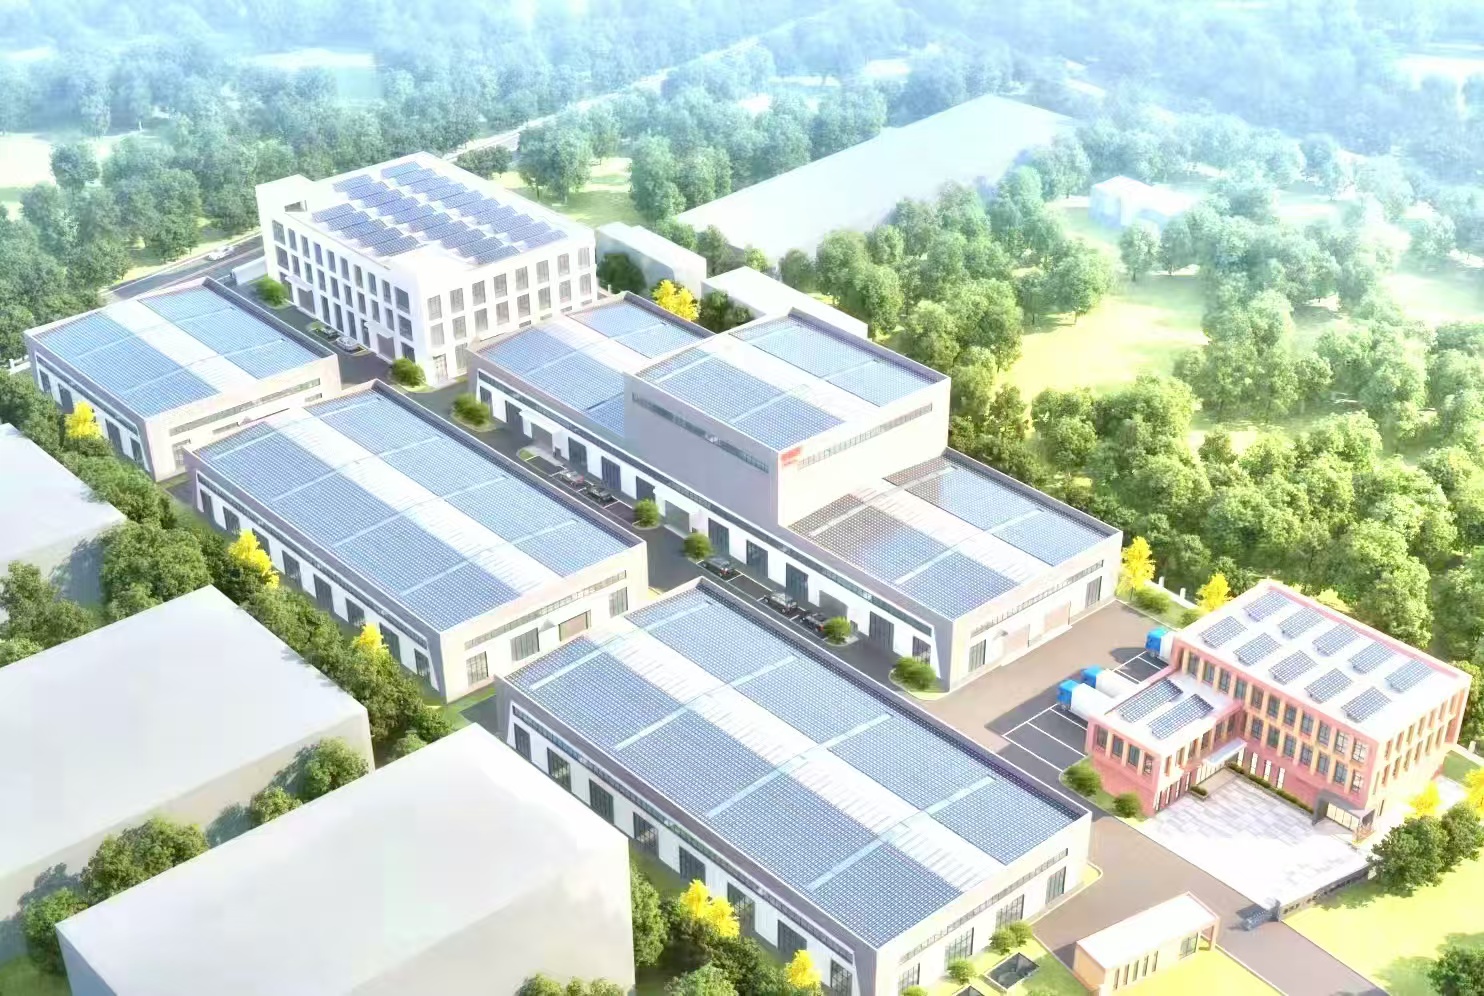
📷 请替换 assets/img/factory-overview-1.jpg工厂全景 / 航拍照片
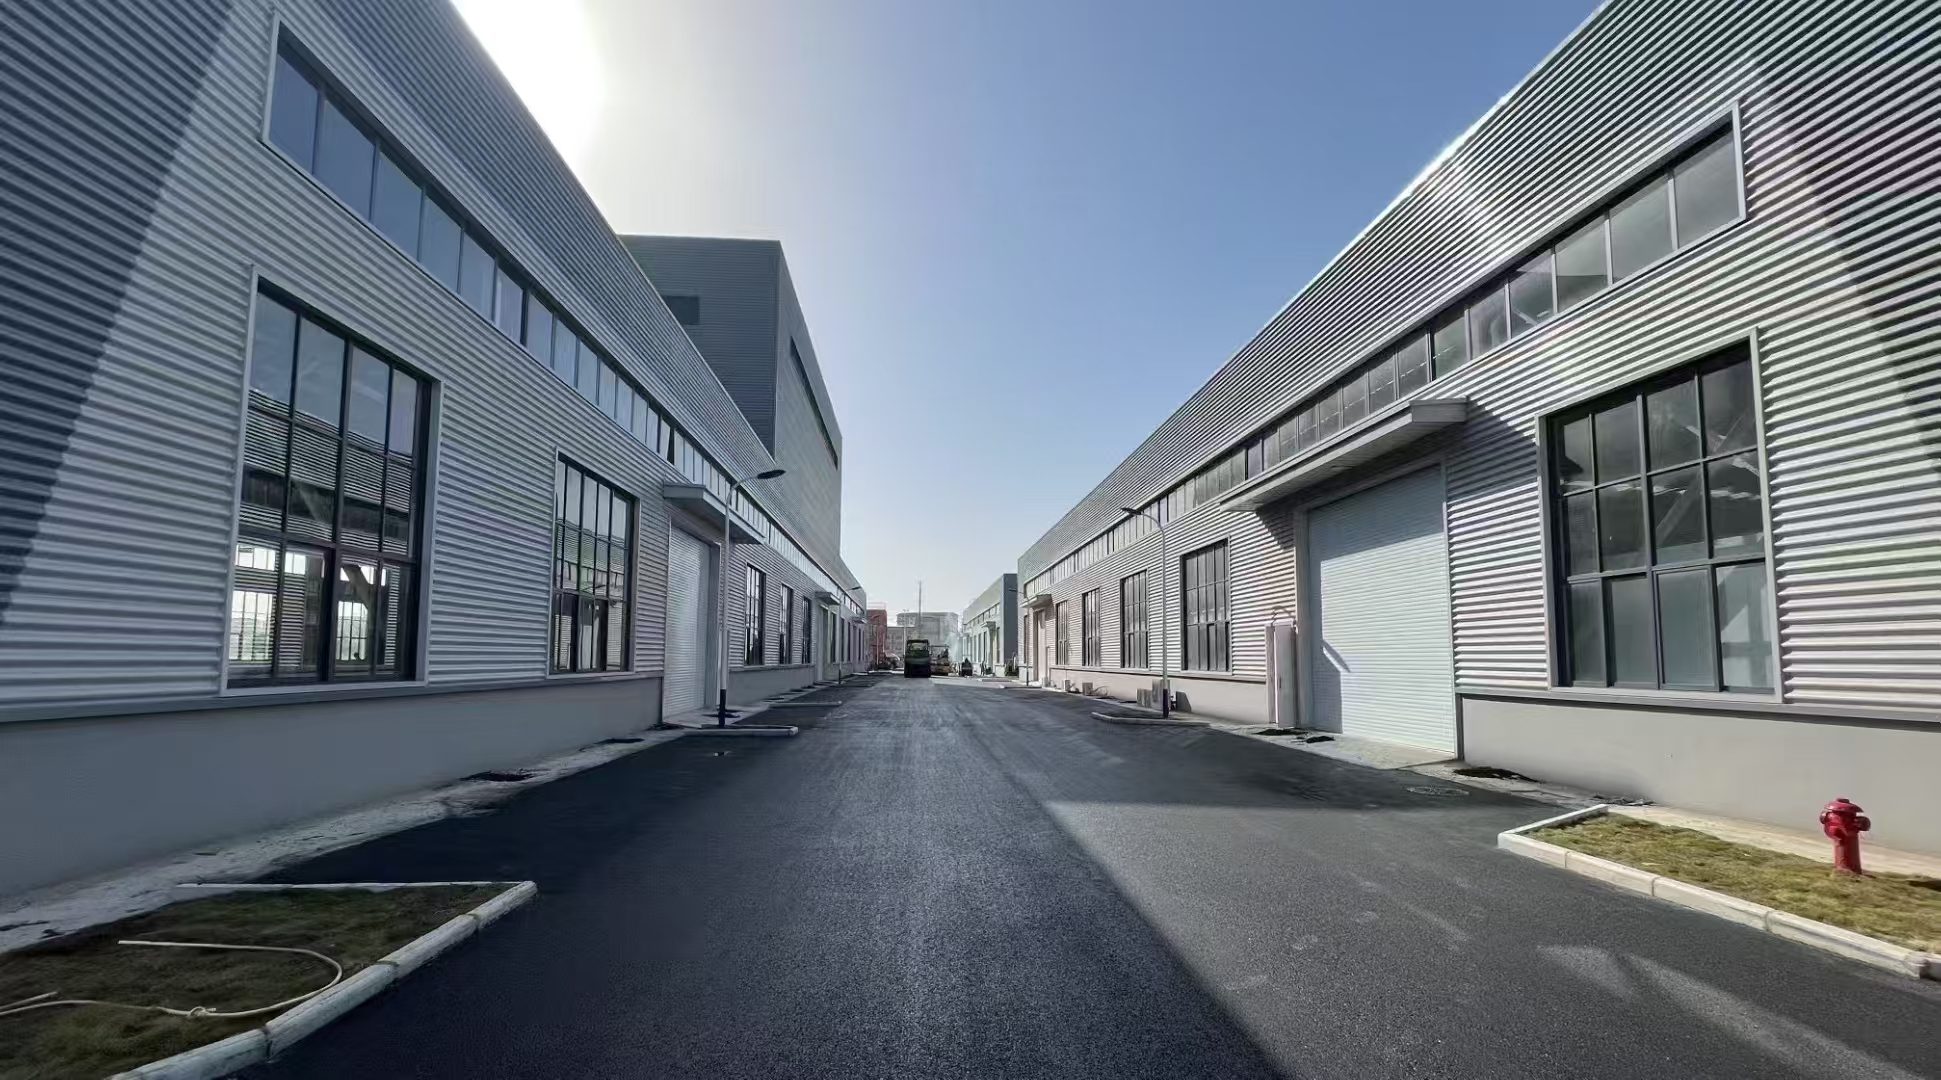
📷 请替换 assets/img/factory-overview-2.jpg原料与配料车间实景
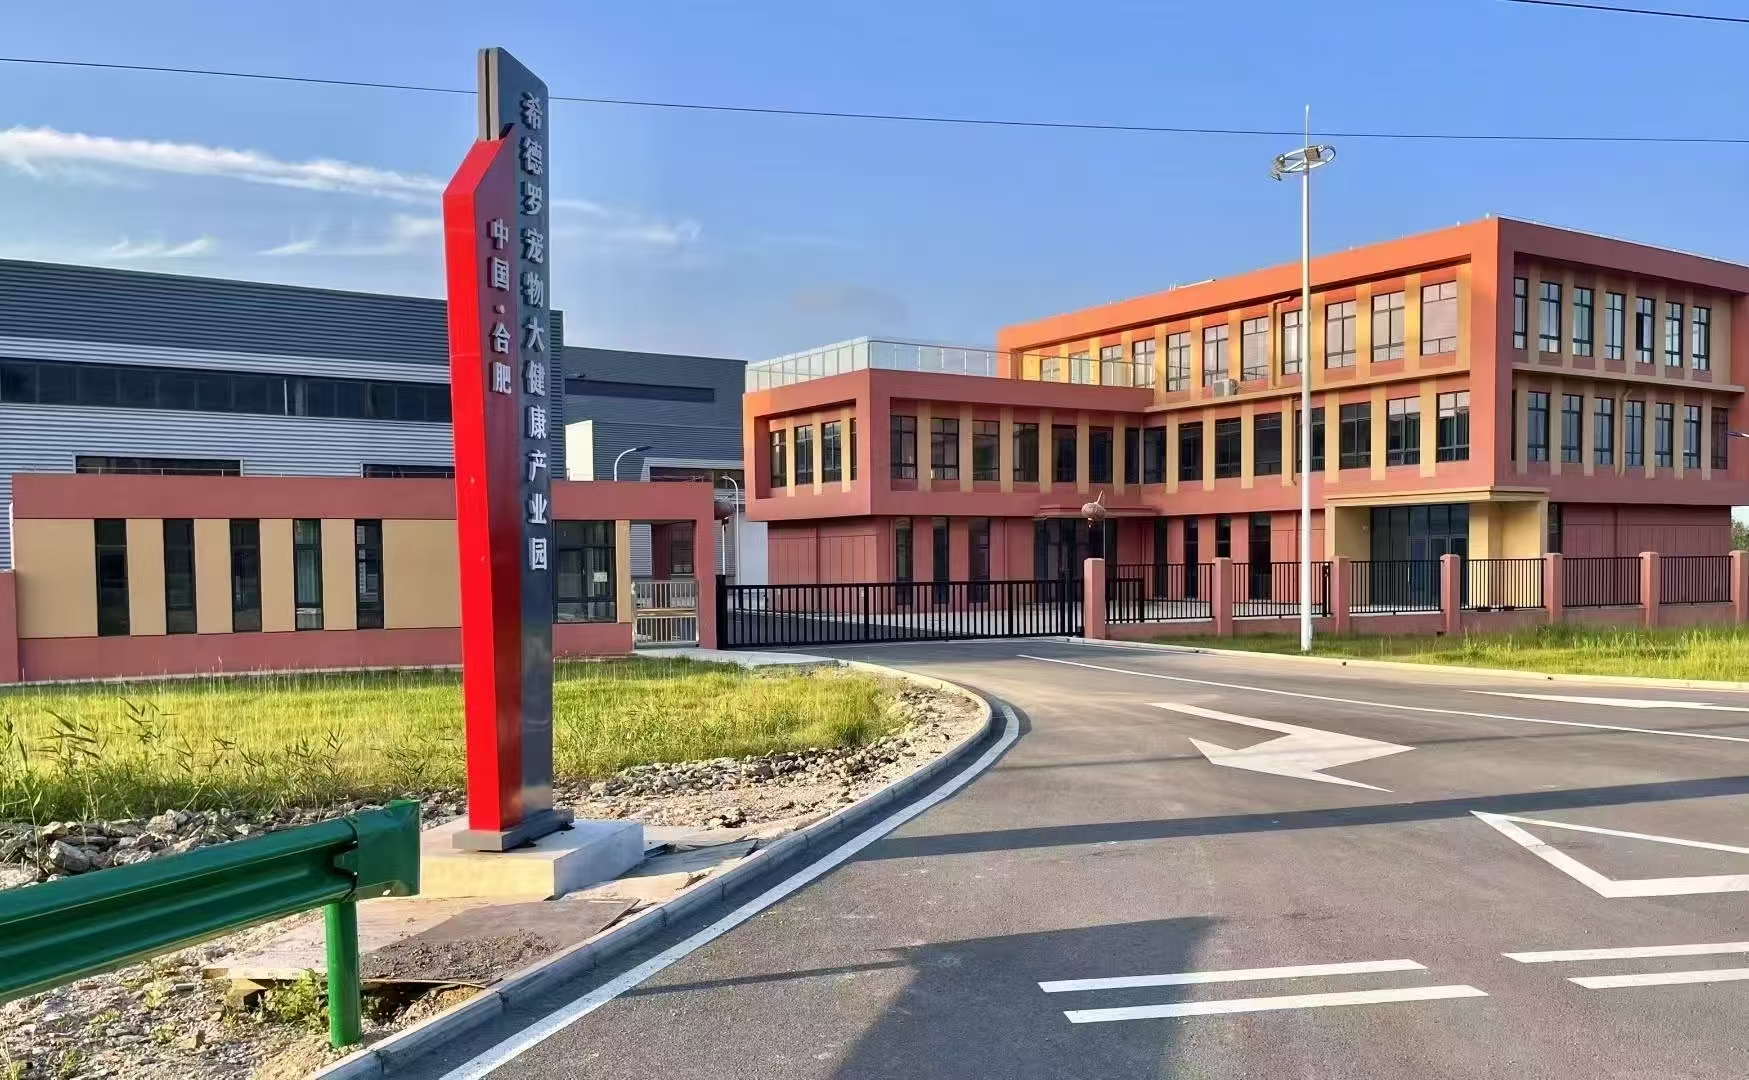
📷 请替换 assets/img/factory-overview-3.jpg膨化与包装生产线实景
点击查看实景
工厂 12 大功能区域
这是一张完整的工厂平面图。点击图中任意设备区域,即可查看该区域的详细说明与大尺寸实景照片。
原料与仓储
粉碎 / 配料 / 混合
膨化 / 干燥 / 喷涂
包装 / 检测
品控 / 仓储 / 发运
↑ 点击上方工厂平面图中的任意区域,查看该区域的详细说明与实景照片
生产时间线
一袋狗粮的十小时
下面这条时间线记录了一袋 2kg 狗粮从原料进厂到下线入库的完整经过。
01
原料入厂 06:12
冷链车抵达。质检员现场取样检测 18 项,整车合格才允许卸货并生成唯一原料批号。
检测 18 项 不合格整车退回
02
系统领料 07:20
WMS 按工单自动派单,冷冻库鲜鸡肉与恒温仓谷物按 FIFO 出库,原料批号绑定工单。
FIFO 出库 批号绑定
03
两级粉碎 07:40
锤片式粉碎机把谷物打到 80 目以上,细度决定膨化均匀度和消化率。
≥ 80 目 两级粉碎
04
电子配料 08:00
24 个配料仓按配方逐一称量,单料误差 ±0.2%,PLC 全程记录。
精度 ±0.2% 24 仓自动
05
混合均质 08:25
双轴桨叶混合 90 秒加油脂与微量元素,CV ≤ 5%。
90 秒 CV ≤ 5%
06
高温膨化 09:03
双螺杆挤压机 125℃ 短时熟化 30 秒,糊化度 ≥ 92%,成型为 8mm 圆形颗粒。
125℃ 糊化度 ≥ 92%
07
五层干燥 09:26
105℃ 逐层脱水 22 分钟,水分降至 9% 以下——决定能否常温保质 18 个月的关键。
22 分钟 水分 ≤ 9%
08
逆流冷却 09:48
洁净风将颗粒降至室温 +5℃,防止包装内结露导致霉变。
降至 26℃ 洁净风
09
真空喷涂 10:05
负压滚筒喷涂鸡油与鸡水解液渗入颗粒内部,常温添加双联益生菌。
真空渗透 益生菌常温
10
充氮包装 10:48
八头组合秤 ±5g 充氮残氧 ≤ 2%,喷码打印生产日期与批次号。
±5 g 残氧 ≤ 2%
11
金检下线 10:49
100% 过金属探测、X 光异物与在线复重,全部通过后装箱下线。
100% 全检 自动剔除
12
检验放行 14:30
化验室抽检 9 大项出具报告,系统解锁出库权限。未放行不可出库。
9 大项 ≤ 24 小时
质量体系
四道关,一道都不能少
从原料到出厂,四个互相独立的质量卡口,任何一关不过都出不了厂。
第一关 · 原料关
每车 18 项检测,不合格整车退回。
第二关 · 过程关
膨化温度、水分、混合均匀度在线监控,超标自动停机。
第三关 · 全检关
每袋 100% 过金检、X 光与复重,不合格自动剔除。
第四关 · 放行关
批批出厂检验 9 大项,报告合格才解锁出库权限。
生产资质与标准
- 饲料生产许可证(宠物食品类)
- 执行 GB/T 31216 全价宠物食品 犬粮
- ISO 22000 食品安全管理体系
- HACCP 危害分析与关键控制点
留样与档案
- 每批成品留样 3 袋,保存 18 个月
- 原料留样与生产参数同步归档
- 质量档案至少保留 3 年
- 支持消费者调取本批检验报告